
Thuis > Producten > Dagelijkse chemische verpakkingen IML > Olieflessen IML-label > PP-olieflessen IML-label blaasgieten
PP-olieflessen IML-label blaasgieten
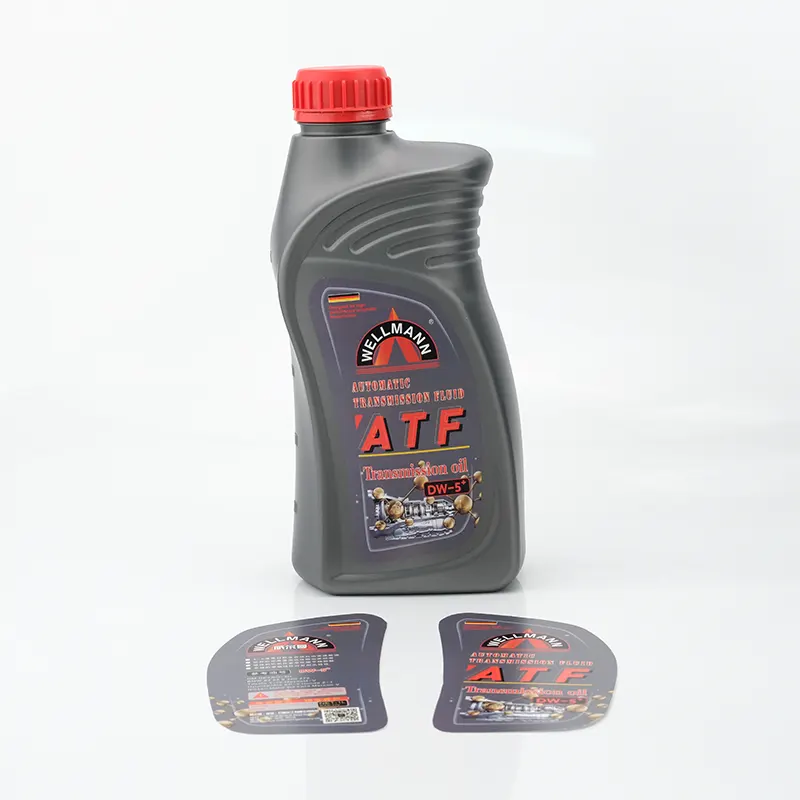
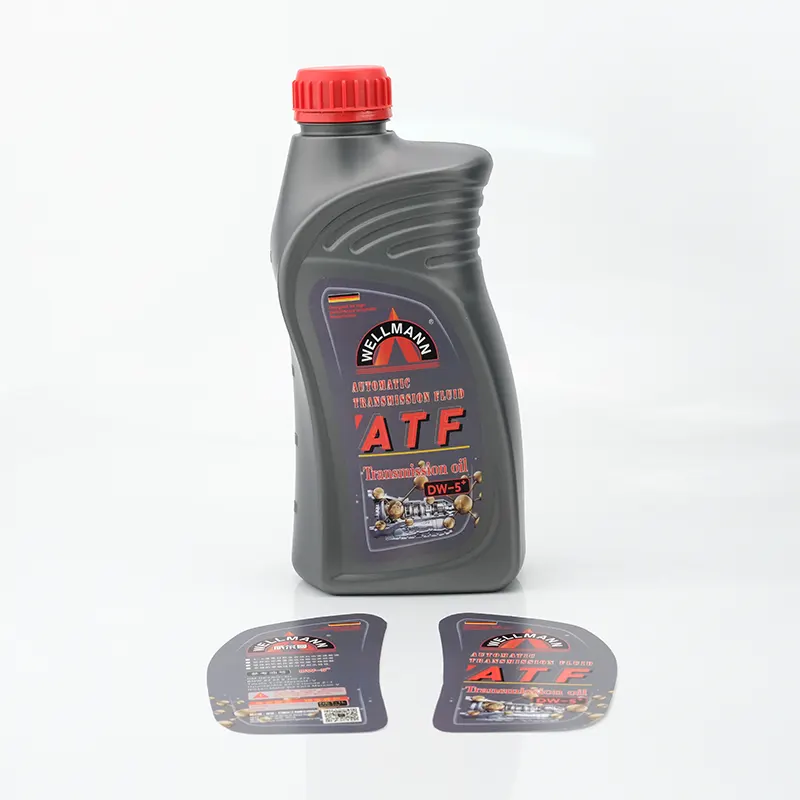
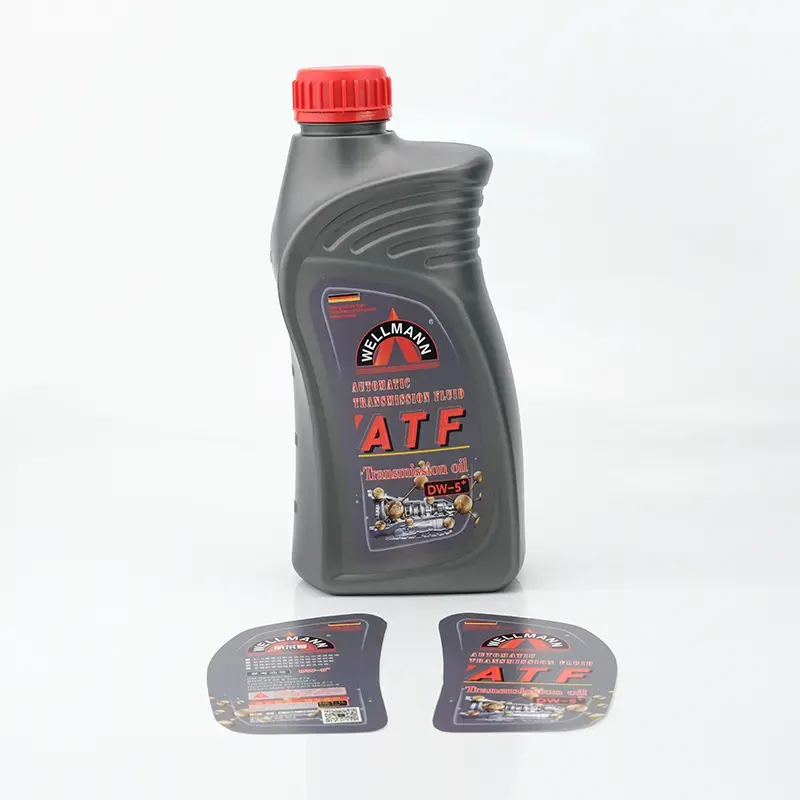
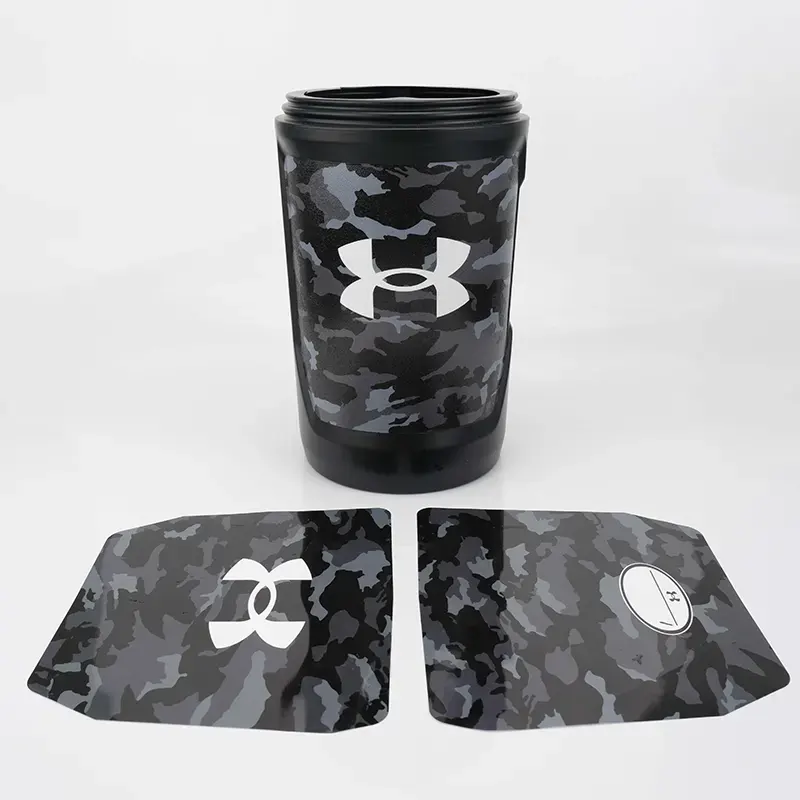
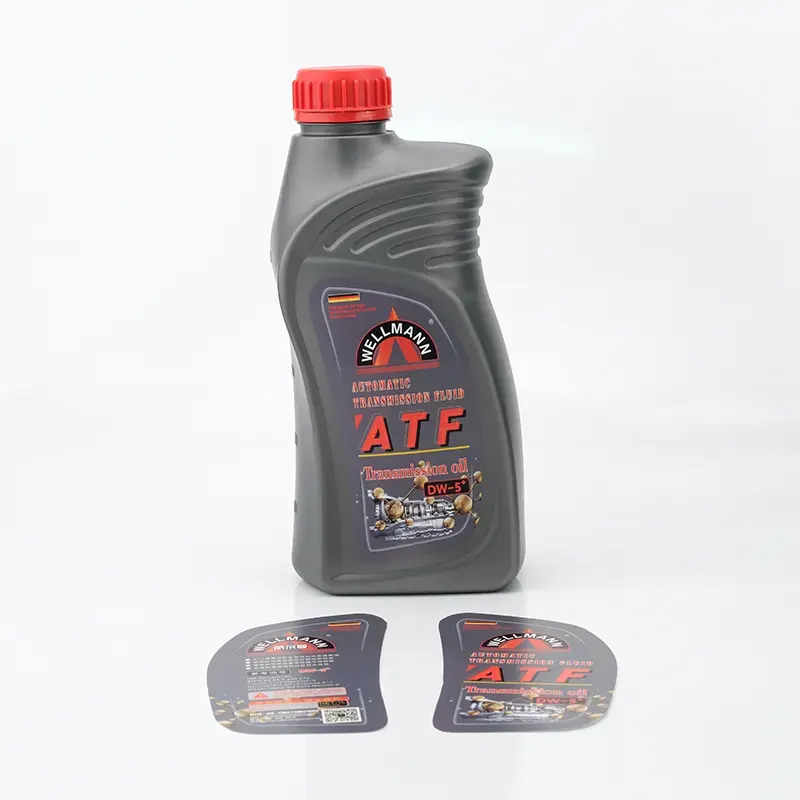
Zhongyu is een professionele fabrikant en leverancier van PP-olieflessen IML-label blaasgieten. Door middel van nauwkeurige planning van de kleurruimte brengen we de uiterst complexe, meerkleurige fijne texturen over op het donkere en glanzende PP-substraat, en gebruiken we de flexibiliteit van het filmmateriaal om precies te passen op het gestroomlijnde oppervlak en de antislippatronen van het fleslichaam.
Stuur onderzoek
Productomschrijving
Door te kiezen voor de China PP Oil Bottles IML Label Blow Moulding, geleverd door de fabriek van Zhongyu, zorgt dit proces ervoor dat het label in de fles verdwijnt, waardoor niet alleen de algehele verfijning van industriële producten wordt verbeterd, maar ook de anti-namaak- en anti-openingslogica van olieverpakkingen opnieuw vorm wordt gegeven, waardoor het product een zuiverdere industriële esthetiek en anti-ontbindingsvermogen onder alle weersomstandigheden krijgt.
Aangepast IML waterdicht in vormlabel voor dagelijkse chemische verpakkingen Productspecificaties:
|
IML-materiaal |
BOPP, HUISDIER, PLA, HDPE |
|
IML-grootte |
Aangepast volgens de stansgrootte |
|
IML-dikte |
65-85 micron |
|
Temperatuur |
-30°C-120°C |
|
Kernvoordelen |
Hele gevormde technologie, krasbestendig, waterdicht |
|
Toepassingsscenario's |
Voedselcontainer, dagelijkse chemicaliën, industriële verpakkingen, huishoudapparatuur, slanghoudproduct |
|
Rijke afdrukeffecten |
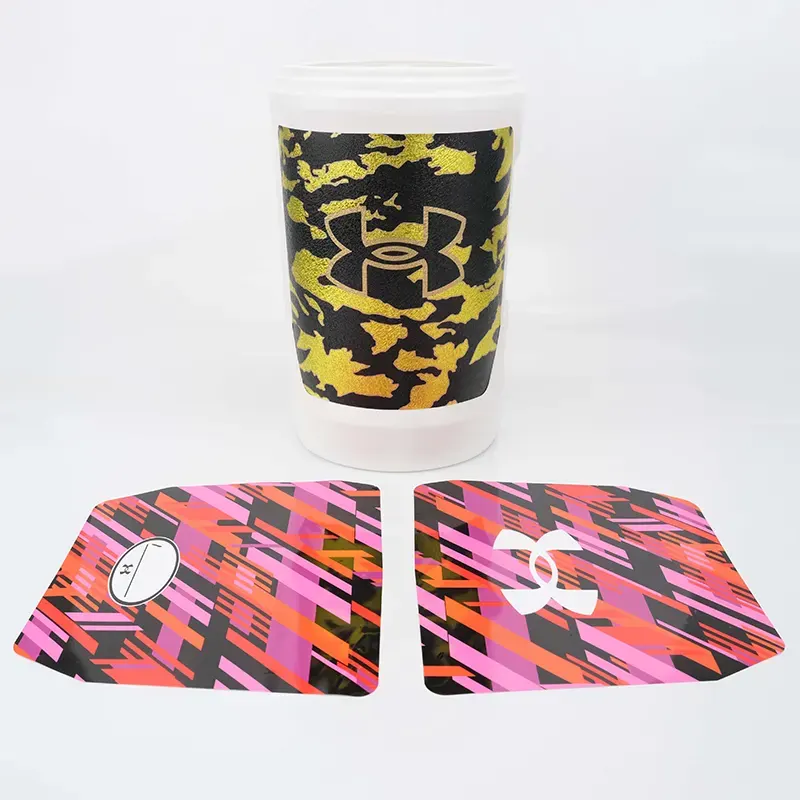
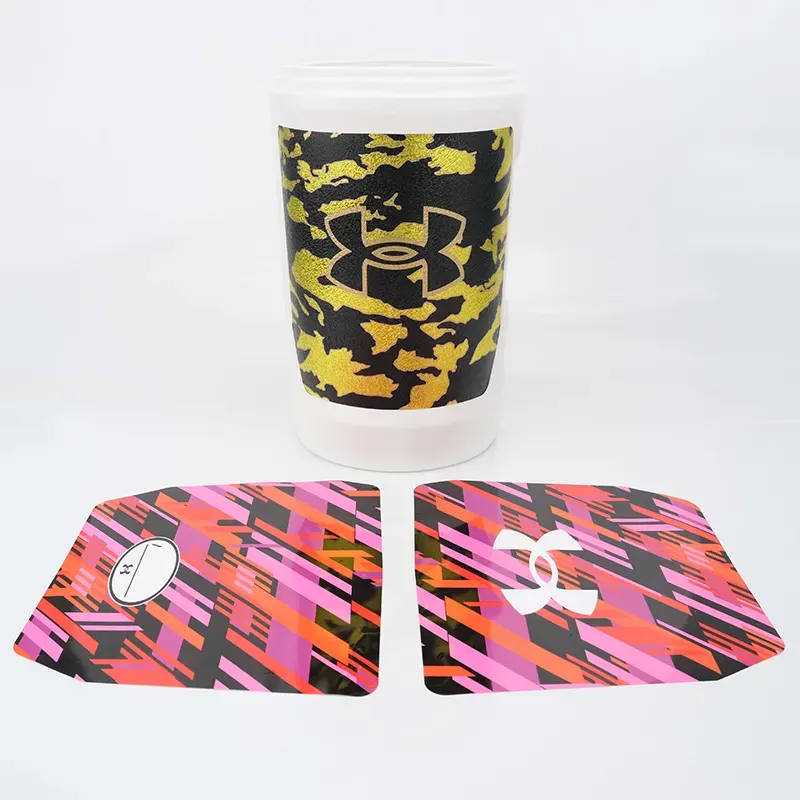
Sinaasappelschil, Mat, Hoogglanzend, Transparant, Laserhologram, Metallic aluminium, Regenboog, Kleurverandering, 3D, Embossing |
|
Kleuren afdrukken |
Maximaal 11 kleuren |
IML Label Blow Molding-productieproces:
1. Diepdruk op PET/PP-film en laminering
2. Snijden in standaard etiketvellen
3. Automatische robot plaatst labels in de spuitgietholte
4. gesmolten plastic wordt in de mal geblazen, neemt vorm aan, het plastic wikkelt zich rond het label samen met het oppervlak van de mal
5. Terwijl het plastic afkoelt, integreert het label met het product, waardoor het label direct in het product kan worden ingebed
Opmerkingen ter attentie
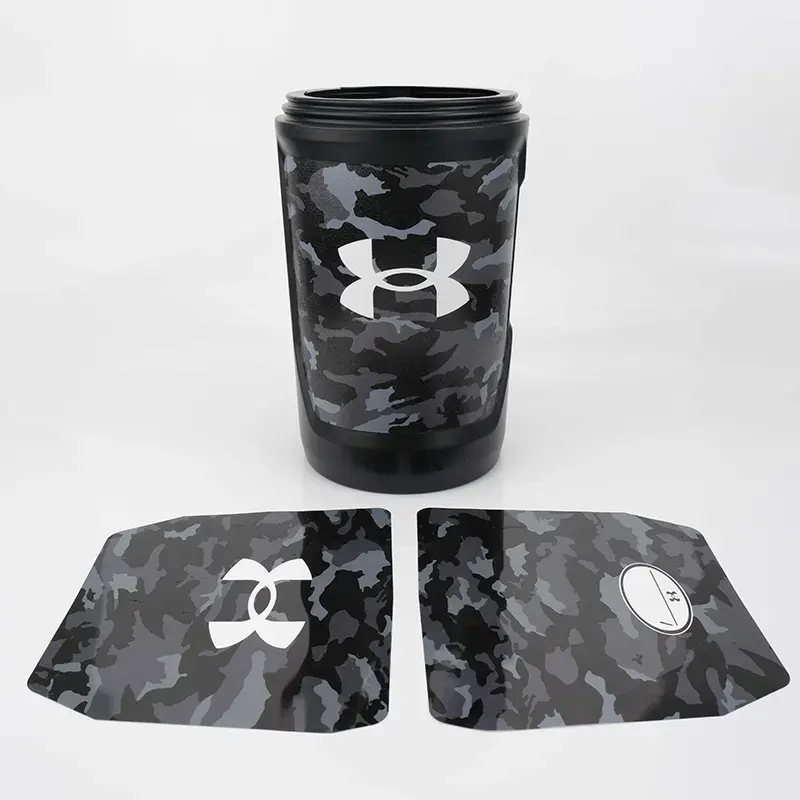
Controle van overdruk op donkere achtergronden en complexe patronen: Voor donkere substraten zoals olieflessen en complexe texturen zoals camouflage moet de dikte van de onderliggende witte inkt strikt worden gecontroleerd om een hoge kleurverzadiging te garanderen en te voorkomen dat de basiskleur doorschijnt.
1. Matching van abnormale krimppercentages van gebogen oppervlakken
Bij complexe, gestroomlijnde fleslichamen treedt ongelijkmatige krimp op tijdens het spuitgieten. Het is noodzakelijk om de krimpsnelheid van de mal vooraf te berekenen en de gestanste vervorming van de film nauwkeurig aan te passen om te voorkomen dat de patronen uitrekken en vervormen of spanningswit worden op de gebogen oppervlakken ontwikkelen.
2. Behandeling van spuitgietuitlaat op hoge temperatuur
Complexe fleslichamen zijn gevoelig voor ingesloten lucht, dus moeten uitlaatgroeven worden ontworpen op de overeenkomstige posities van de mal om ophoping van bellen tijdens hogedrukspuitgieten te voorkomen, wat kreuken van de film of verlies van hechting zou kunnen veroorzaken.
3.Isolatie van sterke oplosmiddelmedia
Voor media die sterke oplosmiddelcomponenten bevatten, zoals volledig synthetische oliën, moet de chemische weerstand van de coating van het filmmateriaal vóór het vullen worden geëvalueerd om langdurige penetratie van oplosmiddelen te voorkomen, wat zou kunnen leiden tot een afname van de glans van het oppervlak.
Producttesten
Wisseltest bij extreem temperatuurbereik: Voer 500 cycli afwisselend koude en warme temperaturen uit, variërend van -40 ℃ tot 80 ℃, om de anti-peeling- en anti-vervormingseigenschappen van het membraan en het fleslichaam in extreem koude en hete olie-omgevingen te verifiëren.
Corrosietest voor oliebestendigheid met hoge concentratie: onderdompeling van het eindproduct in verschillende oliën en smeermiddelen voor langdurige monitoring van de oliebestendigheid, anti-permeatie-eigenschappen en kleurintegriteit van het oppervlak van het membraanmateriaal.
Hoge val- en destructieve fysieke test: Simuleer meerdere vrije valpartijen vanaf grote hoogte onder volledige belasting om de slagvastheid van het membraan in diepe bochten en uitsteeksels (zoals handgrepen) te verifiëren, waarbij ervoor wordt gezorgd dat er geen barsten of afbladderen optreden.
Hoge precisie oppervlaktehardheidstest: Met behulp van een potloodwrijfinstrument met hoge hardheid wordt de slijtvastheid van complexe gestructureerde oppervlakken geverifieerd, om de ernstige uitdagingen van opslag- en omzetomgevingen het hoofd te bieden.
Veelgestelde vragen
Vraag: Wat is de minimale bestelhoeveelheid?
A: De standaardaanpassing begint vanaf 3.000 vierkante meter. De exacte hoeveelheid hangt af van de complexiteit van het proces.
Vraag: Kun jij de complexe camouflagetextuur maken zoals op de afbeelding?
EEN: Ja. Wij ondersteunen meerkleuren-overdrukken met hoge resolutie. Complexe en fijne texturen zoals camouflage kunnen nauwkeurig worden gereproduceerd.
Vraag: Het gebogen fleslichaam is het meest bang voor patroonvervorming. Hoe los je dit op?
A: Door middel van 3D-modellering om de krimpsnelheid te simuleren, kunt u de gestanste vorm nauwkeurig ontwerpen om een perfecte pasvorm op het gebogen oppervlak te garanderen.
Vraag: Hoe lang duurt de levertijd meestal?
A: De normale productiecyclus bedraagt 10-15 dagen. Speciale dringende bestellingen kunnen worden geëvalueerd voor een versnelde verwerking.
Vraag: Biedt deze PP-olieflessen IML Label Blow Moulding gratis monstertests?
A: We bieden regelmatig monstertests aan. De specifieke kosten worden geëvalueerd op basis van de complexiteit van de aanpassing en de verzendkosten zijn voor rekening van de klant.
Vraag: Zijn er relevante kwaliteitscertificeringen?
A: We beschikken over meerdere internationale kwaliteits- en milieubeschermingssysteemcertificeringen en ondersteunen fabrieksaudits van klanten.
Vraag: Kan het direct worden spuitgegoten?
A: We kunnen een complete set oplossingen voor spuitgietparameters en aanpassingsoplossingen leveren om een perfecte aansluiting op de productielijn te garanderen.
Hottags: PP-olieflessen IML-label blaasgieten, IML-label blaasvormolieflessen, fabrikant van PP-olieflessen
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
gerelateerde producten